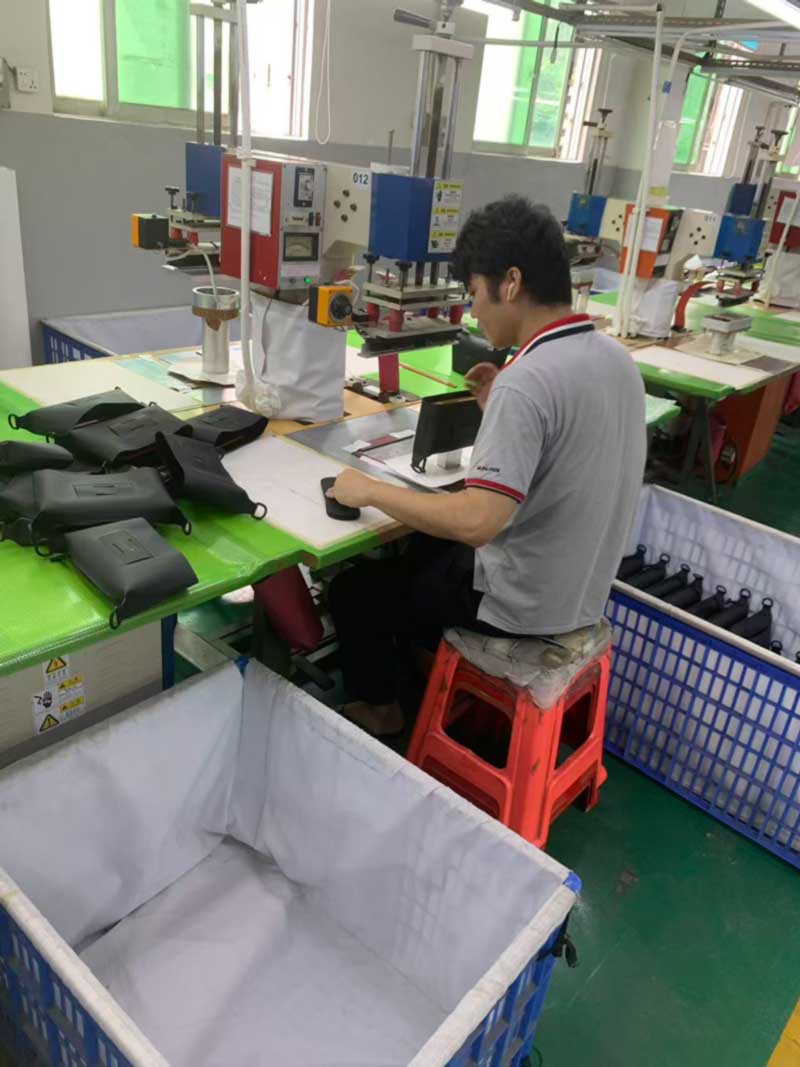
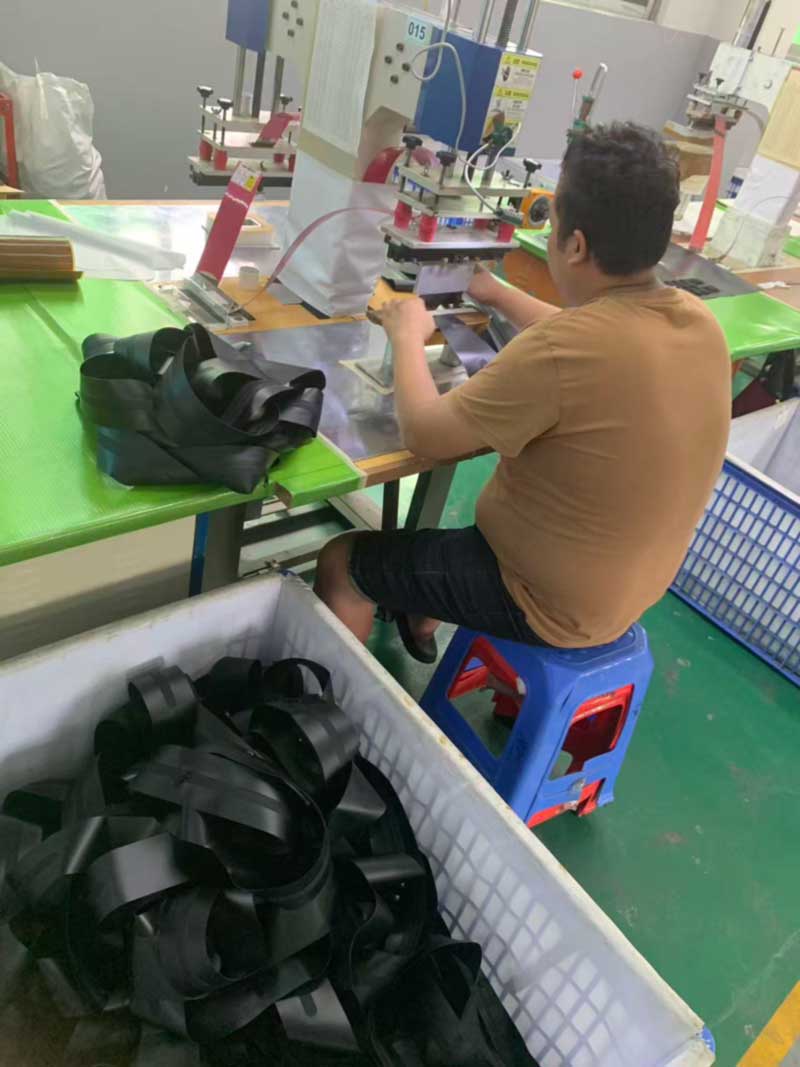
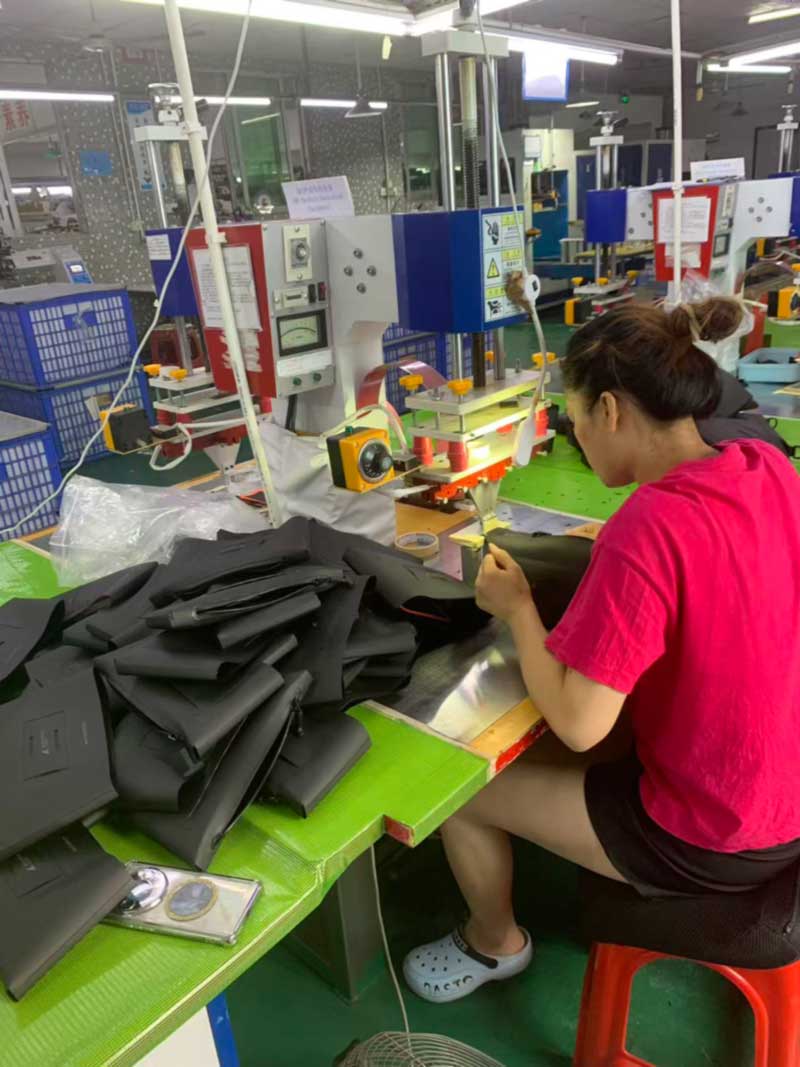
Berdiri di kepala dewan kimpalan kami dan hitung stesen. Setiap satu mempunyai nombor yang distensil pada mesin — 011, 012, 015, 020, 021 — dailnya sendiri yang diapit dalam akhbar, dulang komponennya sendiri, dan tong berlapik sendiri di bawah bahagian penangkapan yang telah siap. Tiada seorang pun daripada mereka membuat beg. Setiap seorang daripada mereka membuat sekeping satu.
Itulah bahagian yang jarang dilihat oleh pembeli pembinaan yang dikimpal, dan bahagian yang menentukan masa utama, kos perkakas dan sebab produk yang dikimpal tidak boleh dipetik daripada gambar.
Setiap stesen membawa die sendiri, dulang komponennya sendiri dan tong sampahnya sendiri. Tiada seorang pun daripada mereka membuat keseluruhan beg.
Beg yang dijahit dipasang dari panel; beg yang dikimpal dipasang dari bahagian
Pek yang dijahit konvensional dibina daripada panel rata yang dicantum pada mesin, dan kebanyakan ciri kecilnya - pemegang, tab cincin D, gelung mampatan - ditambah dengan mencantumkan webbing pada panel semasa ia bersatu. Tangan operator dan elaun jahitan melakukan pengesanan.
Pembinaan yang dikimpal tidak berfungsi seperti itu. Kimpalan memerlukan tekanan yang sekata dan juga berada di seluruh kawasannya, yang bermaksud setiap ciri perlu diletakkan rata di dalam potongan dadu untuk ciri tersebut. Platform sauh pemegang adalah satu die. Tampalan pelekap D-ring adalah satu lagi. Panel belakang berlapik dengan saluran pengudaraan adalah satu lagi, dan begitu juga setiap gelung anyaman dikimpal ke muka, setiap tetulang hujung zip, setiap plat asas.
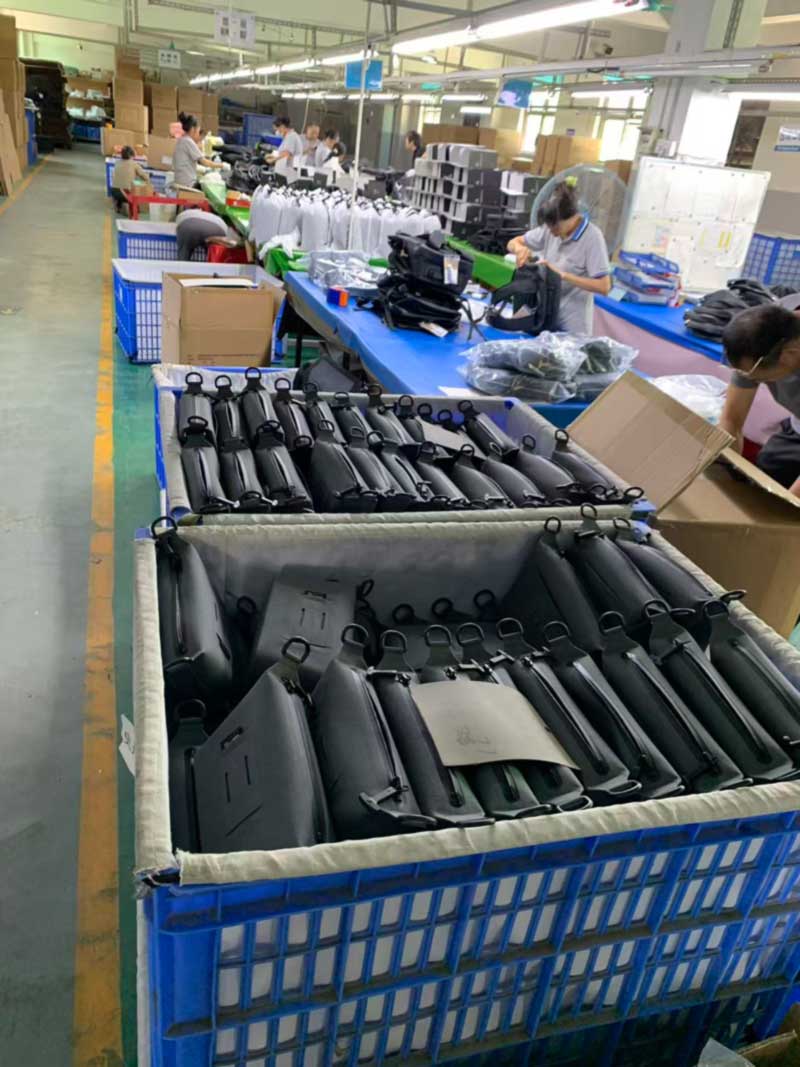
Kirakannya pada pek bersaiz sederhana dan bilangannya mendarat di antara dua puluh hingga tiga puluh sub-himpunan yang dikimpal sebelum penutupan akhir, setiap satu dihasilkan di stesennya sendiri, setiap satu terkumpul dalam tongnya sendiri, yang kesemuanya perlu tiba di pemasangan akhir dalam kuantiti yang sepadan. Tong sampah yang mengalir di lorong bukan simpanan. Ia adalah kerja dalam proses binaan yang selari dan bukannya linear.
Gelung anyaman dan tampalan penambat dikimpal secara berkelompok, di hadapan panel yang akan dipasang.
Apakah maksudnya untuk perkakas, pensampelan dan MOQ
Tiga akibat praktikal menyusul, dan mereka menerangkan kebanyakan soalan yang diajukan pembeli kepada kami pada peringkat sebut harga.
Pertama, perkakas. Setiap geometri ciri baharu memerlukan acuan. Pek yang menggunakan semula geometri sauh dan gelung sedia ada kami tidak membawa peralatan baharu; pek yang memperkenalkan bentuk perkakasannya sendiri, profil pemegang yang berbeza dan corak saluran panel belakang baharu membawa beberapa acuan sebelum sampel pertama wujud. Inilah sebabnya mengapa dua beg yang kelihatan sama kompleks boleh memetik dengan sangat berbeza, dan mengapa kami bertanya lebih awal butiran yang benar-benar khusus jenama dan yang merupakan versi yang dipaparkan dalam foto rujukan.
Kedua, masa pensampelan. Tetingkap sampel standard kami ialah 7 hingga 15 hari, dan tempat program mendarat dalam julat itu hampir keseluruhannya merupakan soalan perkakas dan bukannya satu perhimpunan. Memotong dan membuktikan dadu mengambil masa beberapa hari; memasang sampel mengambil masa berjam-jam.
Ketiga, kuantiti pesanan minimum. MOQ daripada 300 keping pada kebanyakan model bukanlah lantai komersial sewenang-wenangnya. Ia adalah titik di mana persediaan die, kelulusan bahagian pertama dan pertukaran talian merentas dua puluh stesen ganjil melunaskan kepada kos seunit yang waras. Di bawah itu, kos persediaan setiap beg meningkat lebih cepat daripada jangkaan kebanyakan pembeli.
Sisi lain ialah apabila die wujud, pesanan berulang adalah pantas dan konsisten. Stesen ini melakukan kitaran gabungan yang sama setiap kali dan bukannya bergantung pada operator yang mengeluarkan semula elaun jahitan dengan mata, itulah sebabnya program yang dikimpal biasanya menunjukkan kurang variasi antara larian pengeluaran berbanding setara yang dijahit.
Ciri yang tidak boleh duduk rata dalam acuan tidak boleh dikimpal — geometri menentukan perkakasan sebelum reka bentuk dikunci.
Bahagian yang merupakan produk dengan hak mereka sendiri
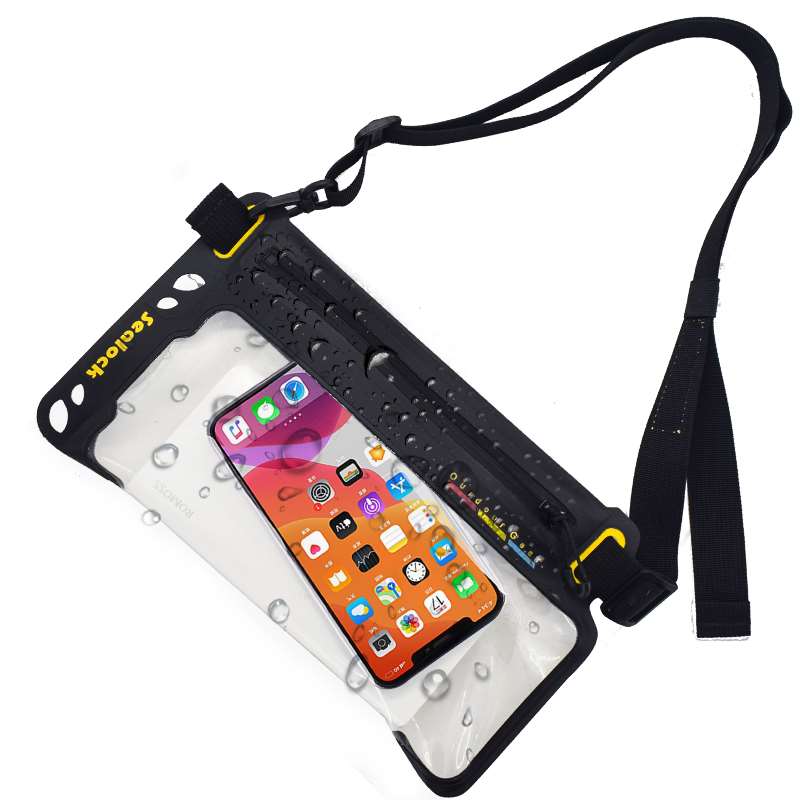
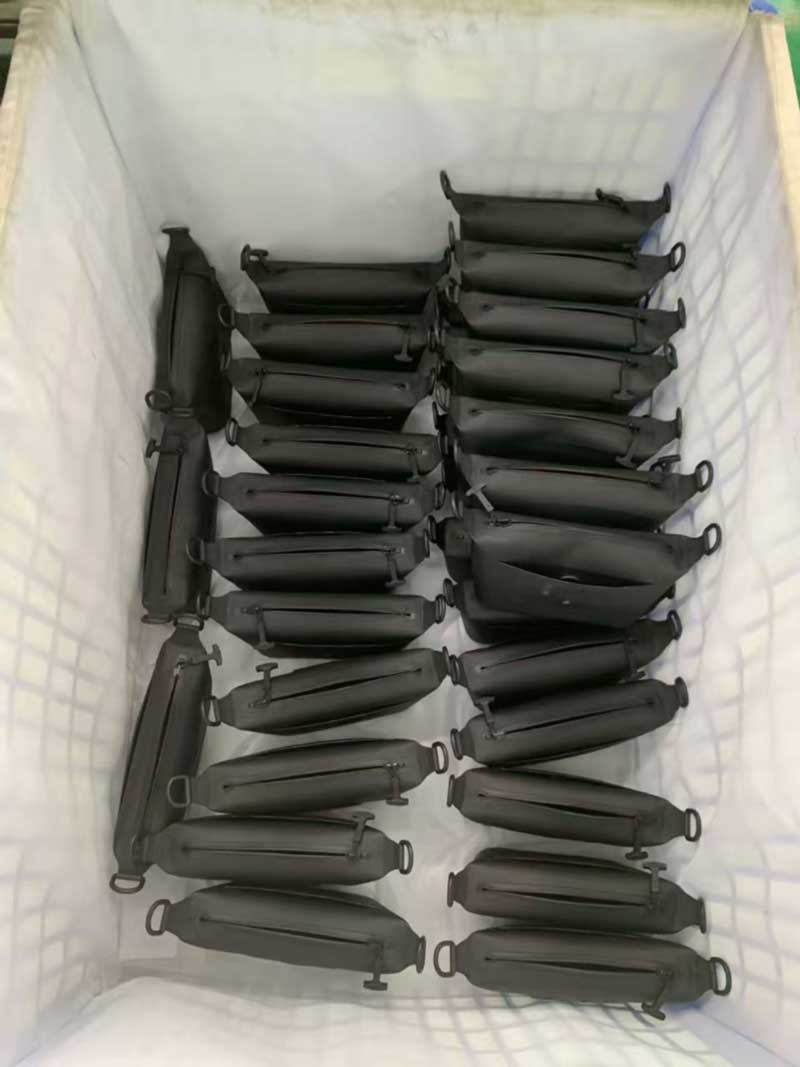
Tidak semua yang ada di lantai adalah komponen. Stesen yang sama yang mengimpal tampalan sauh juga menghasilkan item kecil yang lengkap — anduh botol yang dikimpal, kantung teknologi, sarung anduh tirus — yang keluar daripada barisan sebagai unit siap dan bukannya sub-pemasangan.
Ini patut disebut kerana jenama sering memandang rendah mereka. Aksesori kecil yang dikimpal membawa beban perkakas yang hampir sama dengan yang besar: ia masih memerlukan cetakan, masih memerlukan kelulusan bahagian pertama, masih memerlukan standard warnanya sendiri. Perkara yang tidak dibawanya ialah kerja pemasangan, itulah sebabnya aksesori selalunya merupakan cara paling berkesan bagi jenama untuk memanjangkan koleksi — dan juga mengapa memetik satu pada sebahagian kecil daripada harga beg galas jarang menggambarkan kos sebenarnya untuk disediakan.
Anduh dikimpal siap — di luar stesen yang sama yang menghasilkan komponen untuk pek yang lebih besar.
Tiga pelanggan, tiga pek keluar yang sama sekali berbeza, satu petang
Di hujung lantai, Kumpulan Pembungkusan 1 menjalankan tiga program secara serentak, dan perbezaan di antara mereka adalah gambaran berguna tentang maksud "siap runcit" dalam amalan.
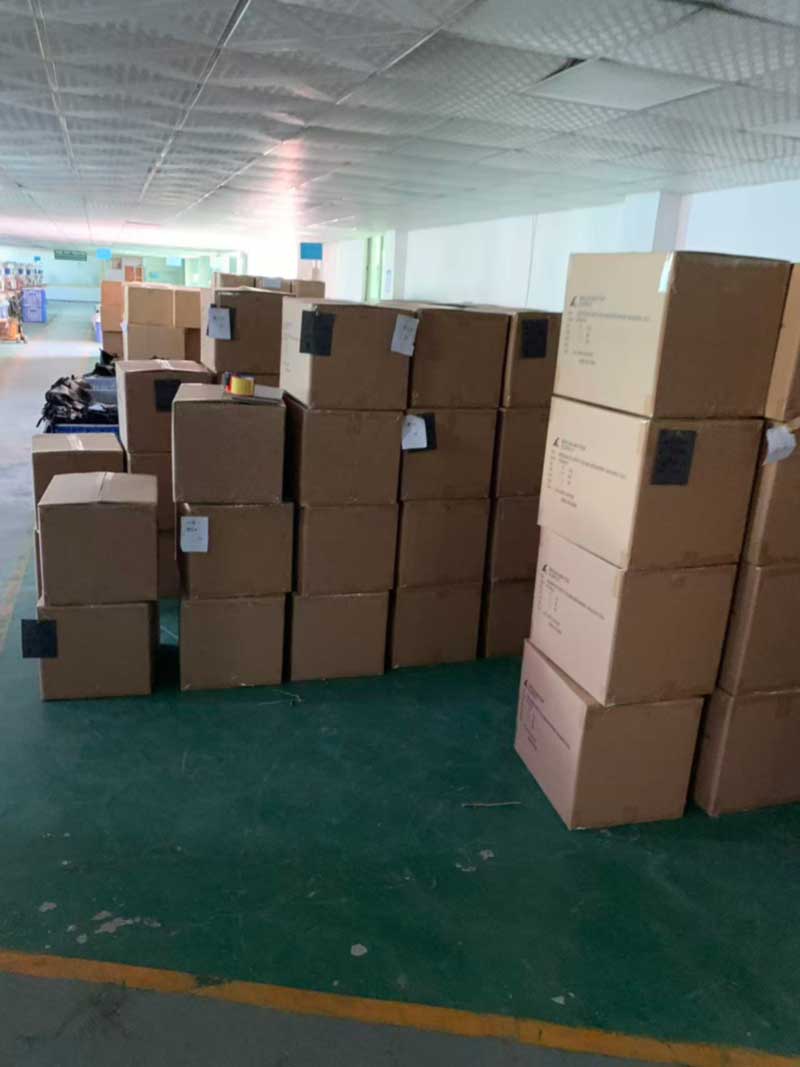
Satu program dimasukkan ke dalam karton lipat bercetak dengan beg habuk bertali putih yang berasingan bagi setiap unit — persembahan rak runcit di mana kotak itu adalah sebahagian daripada pengalaman produk. Pek kedua dimasukkan ke dalam beg mel bercetak yang membawa pengenalan produk dan tanda kawal selia, dibina untuk penghantaran terus kepada pengguna di mana perkara pertama yang disentuh pelanggan ialah beg itu sendiri. Pek ketiga dimasukkan ke dalam beg poli individu biasa di dalam karton eksport yang dicetak dengan tanda kadbod pembeli sendiri, yang ditujukan untuk pusat pengedaran dan bukannya di depan pintu.
Kilang yang sama, minggu yang sama, tiga definisi yang berbeza untuk selesai. Setiap satu mempunyai senarai komponennya sendiri, logik kiraan sendiri dan mod kegagalannya sendiri, dan tiada satu pun daripada mereka bertolak ansur dengan diubah suai pada penghujung larian. Komponen pembungkusan ditempah dan dipasang mengikut pelan pengeluaran dengan cara yang sama dengan fabrik badan, kerana bekas yang lengkap kecuali beg habuknya bukanlah bekas yang boleh dihantar.
Kumpulan Pembungkusan 1: karton runcit, beg habuk seunit dan dua format pembungkusan lain yang dijalankan pada petang yang sama.
Di mana dewan kimpalan memenuhi julat mampatan kami sendiri
Logik sub-himpunan di atas juga mengapa kita sendiribeg mampatan dengan pam bersepadukelihatan seperti itu. Perumah pam tidak dipasang ke dalam poket dan ditutup dengan jahitan; ia dikimpal terus ke dalam panel badan pada stesen khusus dengan potongan dadu di sekeliling profil perumahan, yang membolehkan antara muka dimeterai dan bukan hanya ditutup.
Perkara yang sama berlaku untuk injap padaversi pam tangandan bingkai tingkap yang dikimpal pada kedua-duanya. Setiap satu daripadanya ialah stesen berasingan, acuan berasingan dan semakan sebaris yang berasingan, dan setiap satu daripadanya disahkan dalam produk siap oleh prosedur pengekalan vakum standard kami — mengosongkan, berdiri selama dua puluh empat jam, tentukan sebarang kehilangan udara.
Karton ditandakan mengikut spesifikasi pembeli sendiri, dipentaskan untuk diambil.
Bagi pembeli yang menyatakan program yang dikimpal
Kesimpulan yang berguna untuk sesiapa yang membangun dengan kami adalah untuk menganggap geometri ciri sebagai pemacu kos pada tahap yang sama dengan bahan dan kapasiti. Menggunakan semula geometri sauh atau gelung yang terbukti di mana jenama tidak mempunyai pandangan yang kukuh tentangnya, dan membelanjakan belanjawan perkakas pada dua atau tiga butiran yang benar-benar tersendiri, menghasilkan produk yang lebih baik pada garis masa yang lebih pendek daripada mengedarkan kebaharuan secara sama rata pada setiap bahagian beg.
Sealock telah membina gear kalis air yang dikimpal selama lebih dari 20 tahun, dengan kimpalan frekuensi tinggi dan jahitan dalaman berjalan sebelah menyebelah di Dongguan dan di kemudahan kami di Ho Chi Minh City, jadi pembeli boleh memilih asal yang sesuai dengan kedudukan tarif mereka tanpa merundingkan semula spesifikasi. Syarat standard ialah FOB Guangdong, 7–15 hari untuk pensampelan, 30–45 hari untuk pengeluaran besar-besaran, dan MOQ daripada 300 keping pada kebanyakan model, dengan pusat pemeriksaan IQC, IPQC dan OQC sebagai standard dan pemeriksaan SGS atau QIMA tersedia atas permintaan. Karton runcit, beg habuk, surat bercetak, tag gantung dan tanda kadbod yang ditentukan pembeli dikendalikan secara dalaman.
Kami menggunakan kuki untuk menawarkan anda pengalaman menyemak imbas yang lebih baik, menganalisis trafik tapak dan memperibadikan kandungan. Dengan menggunakan tapak ini, anda bersetuju dengan penggunaan kuki kami.
Dasar Privasi
 English
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 한국어
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
 Srpski језик